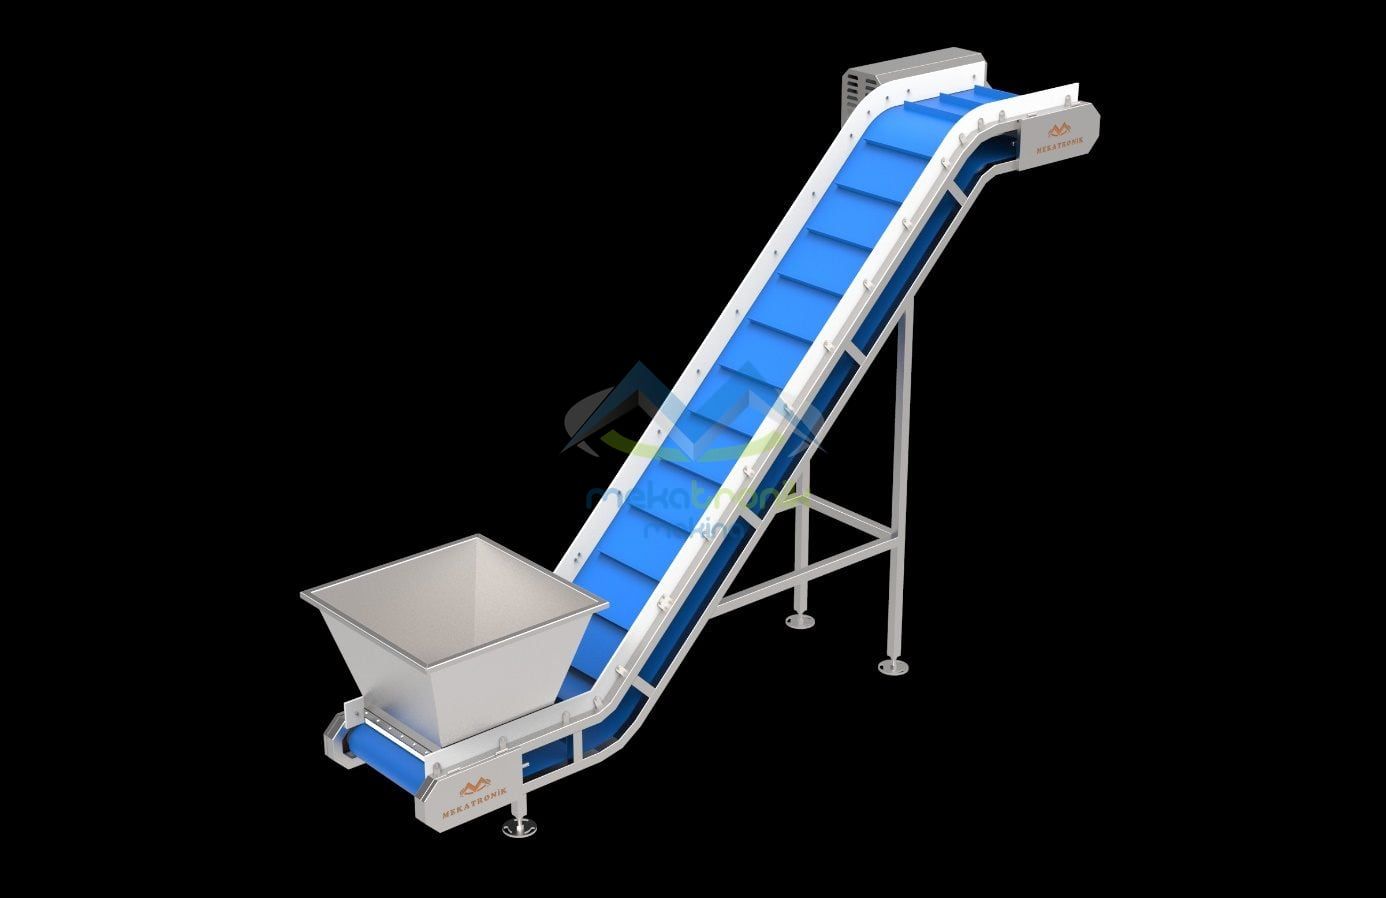
En el corte industrial de orejones en cubos o en juliana, uno de los principales criterios de calidad es mantener el tamaño de corte lo más constante posible. Una planta que produce cubos de 8x8 mm espera piezas de tamaño y aspecto similares durante toda la producción. Sin embargo, el orejón es un producto natural: el diámetro, el espesor, la humedad, la blandura y la geometría cambian de una pieza a otra. La distinción técnica es importante: la máquina puede generar una medida de corte fija, pero por la geometría de un producto natural no cabe esperar que cada pieza resultante sea matemáticamente idéntica.
01
El juego de cuchillas define la medida del corte
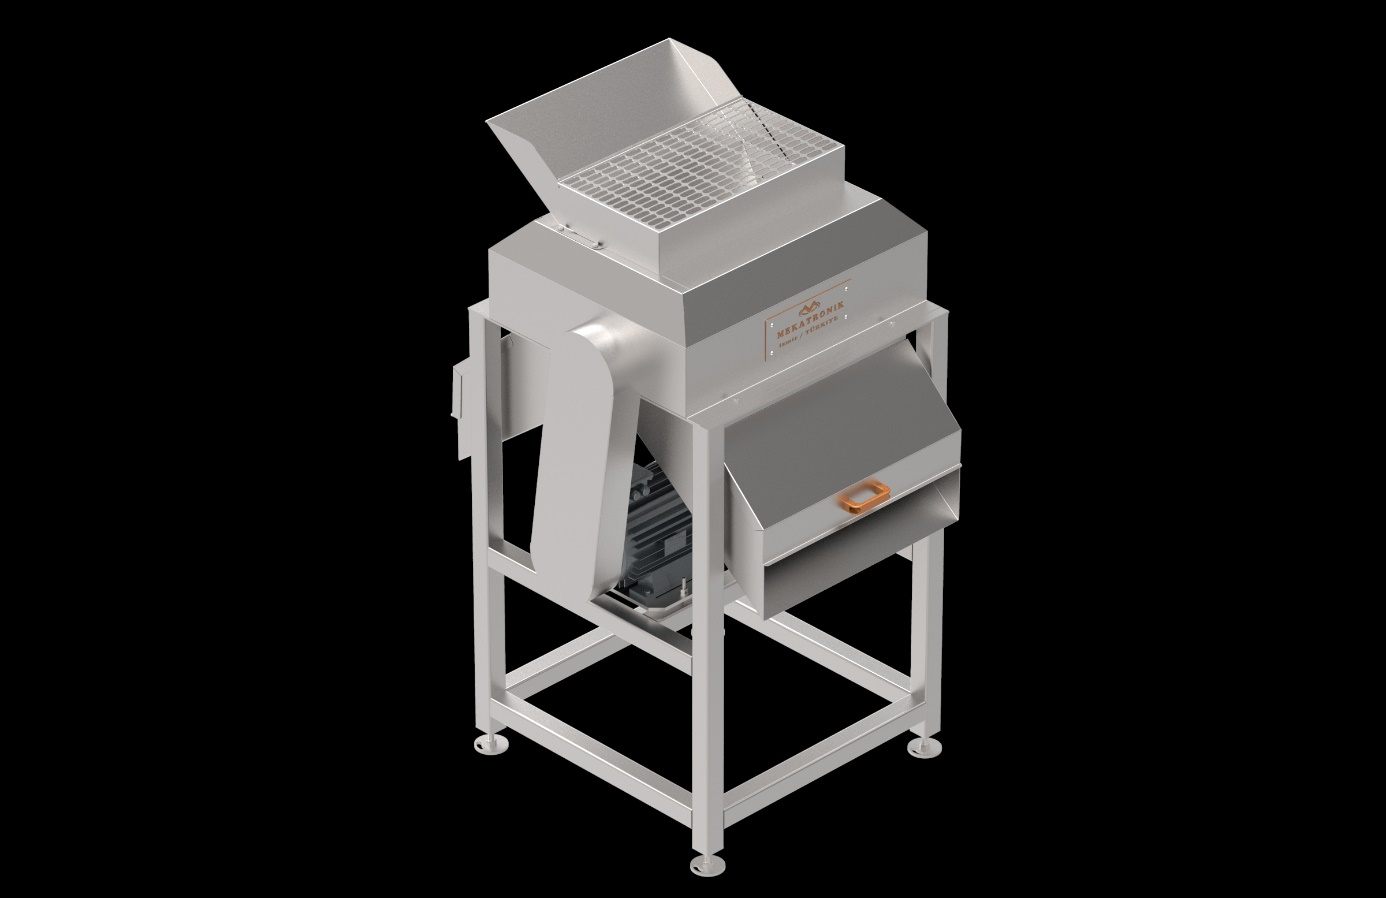
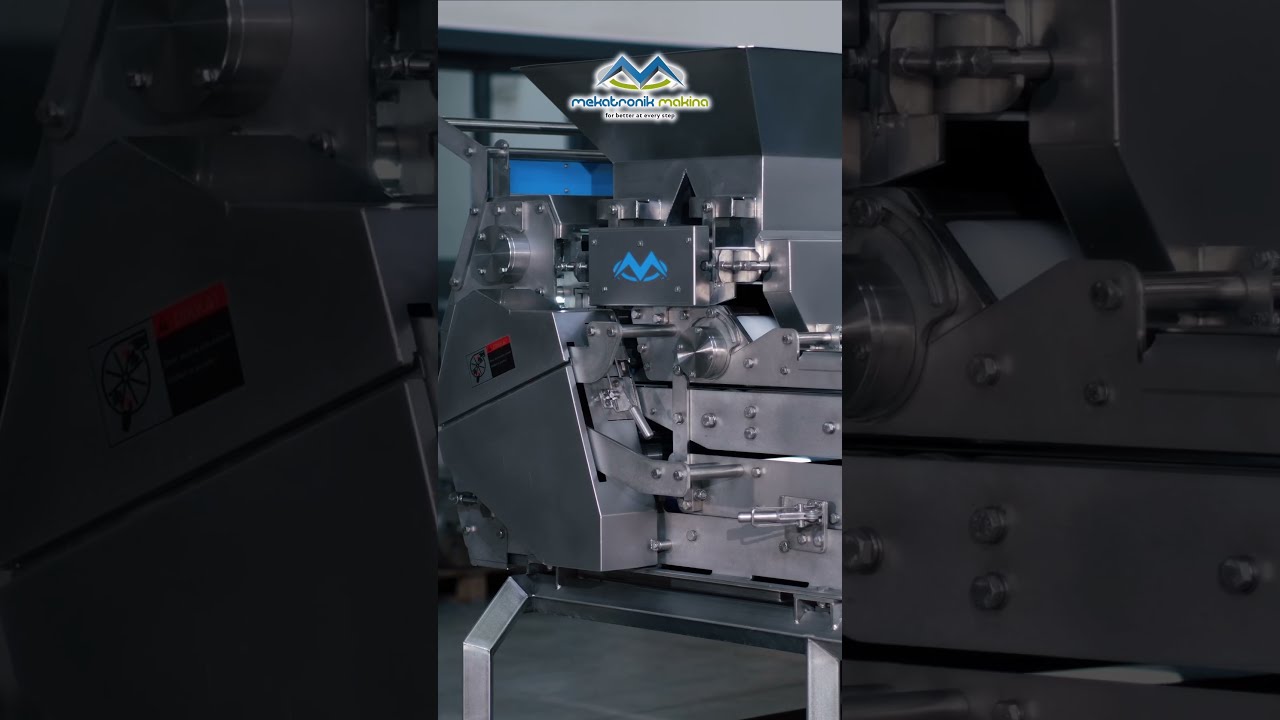
El factor principal del tamaño de corte buscado es el juego de cuchillas utilizado. En los sistemas de corte en cubos y en juliana de Mekatronik Makina pueden aplicarse juegos de 5 mm, 8 mm o 10 mm según la necesidad de producción. Cuando el objetivo es un cubo de 8x8 mm, la geometría de la cuchilla se elige en consecuencia, y que esa geometría no varíe durante el funcionamiento es lo que conserva la medida nominal a lo largo de la producción.
Pero hay un punto esencial: la separación entre cuchillas es fija, la geometría de la materia prima no lo es. Por eso, para un buen corte, el juego de cuchillas correcto no basta por sí solo.
02
¿Cómo influyen la humedad y el espesor de la pulpa?
La humedad es el primer parámetro que define el comportamiento del orejón frente a la cuchilla. Un producto muy seco puede comportarse de forma más dura y aumentar la probabilidad de finos no deseados durante el corte. Un producto muy blando o de humedad alta se deforma con más facilidad tanto al llegar a las cuchillas como durante el corte. Incluso con el mismo juego de cuchillas, dos productos con humedades distintas pueden dar un aspecto de corte diferente. En una producción ideal el objetivo es que el producto que entra en la picadora tenga una humedad y una textura lo más homogéneas posible; cuanto más estándar es la condición del producto, más controlado resulta el corte.
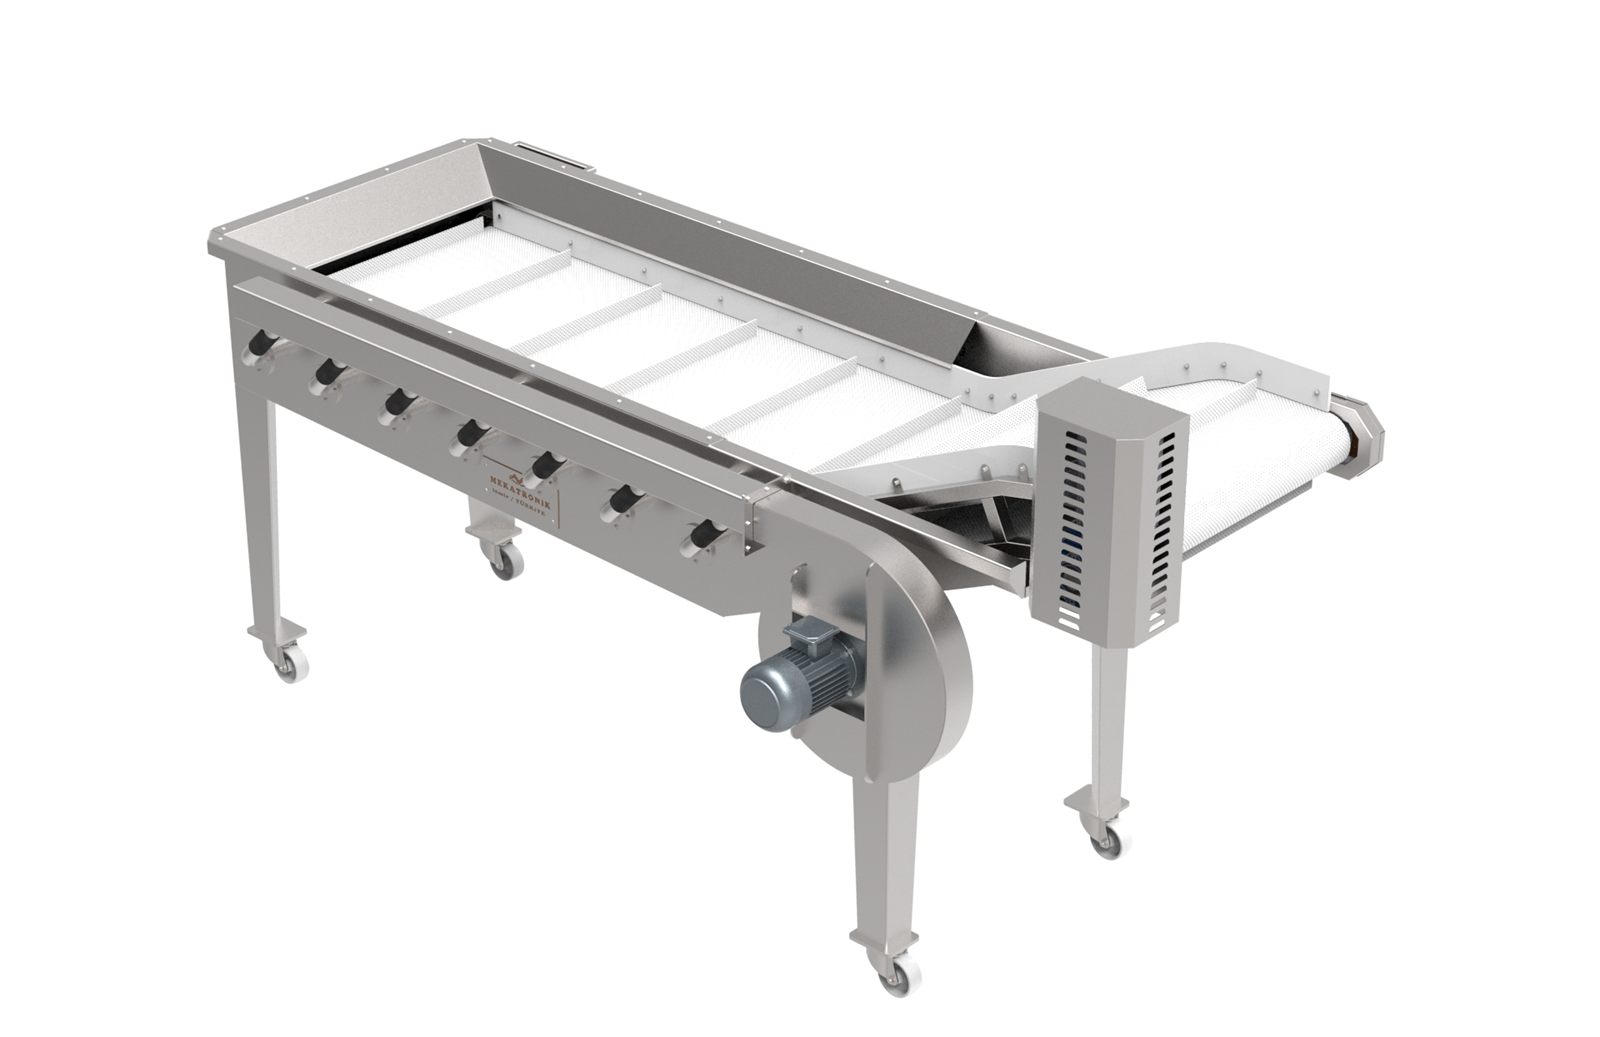
Aunque dos orejones tengan un diámetro parecido, su espesor de pulpa puede no coincidir, y esto cuenta sobre todo en el corte en cubos. Aunque el sistema de cuchillas corte a intervalos fijos, la tercera dimensión de las piezas cambia cuando cambia el espesor del producto. Si un orejón tiene 12 mm y otro 18 mm de espesor, no es posible que todas las piezas salidas del mismo sistema sean geométricamente iguales. La medida nominal de la cuchilla y la geometría final del producto no son, por tanto, el mismo concepto; el objetivo es mantener la mayor proporción posible de las piezas dentro del rango comercial definido. Calibrar antes el producto en una criba vibratoria ayuda a estrechar esa distribución.
03
Por qué la alimentación equilibrada y el filo marcan el estándar
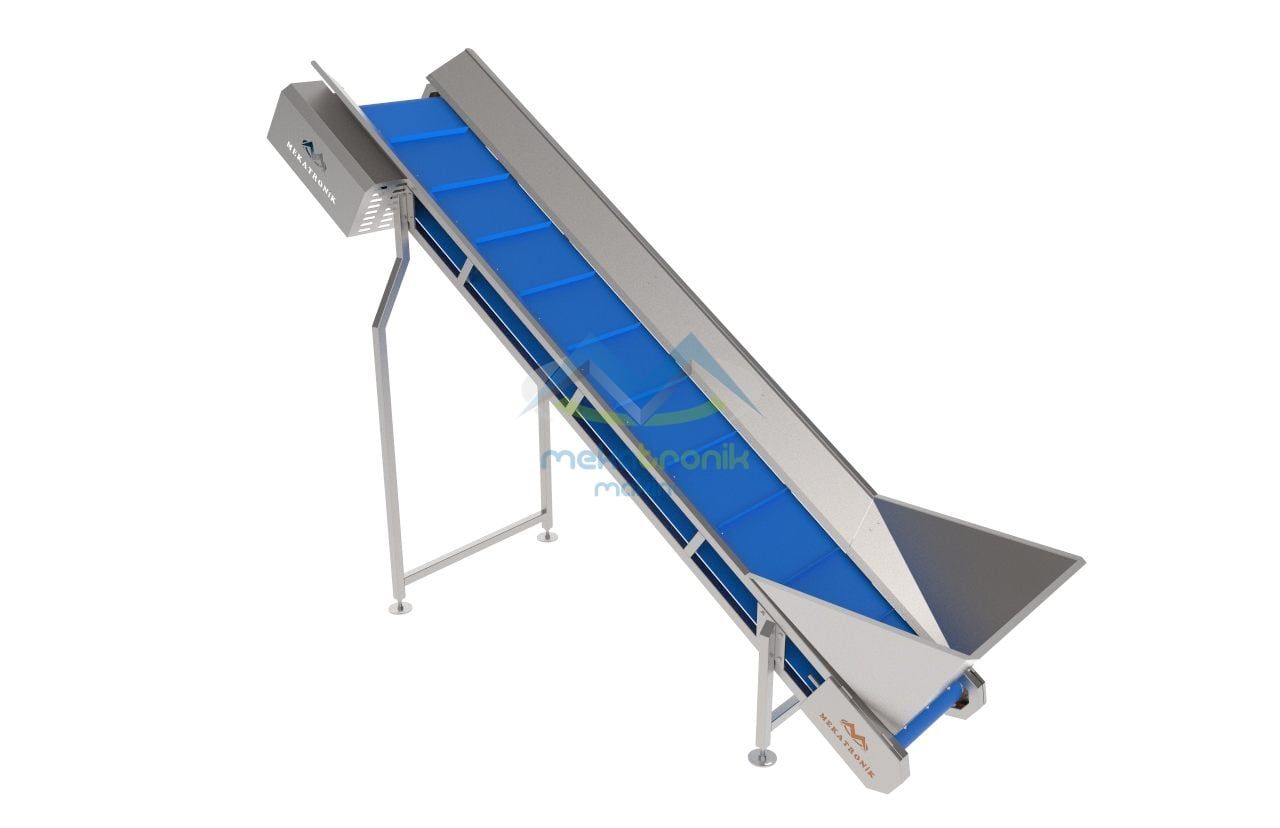
Alimentar la picadora de forma continua y controlada es crítico para la calidad del corte. Si la máquina recibe demasiado producto de golpe, los orejones pueden superponerse, atascarse o llegar de forma irregular a la zona de corte. Una alimentación demasiado baja o intermitente desequilibra la capacidad de producción. La alimentación equilibrada da un flujo controlado, y el flujo controlado da un corte más estable; esta relación es uno de los principios básicos de los sistemas industriales de picado.
Tampoco basta con que las cuchillas tengan la medida correcta: hay que conservar su filo. Una cuchilla afilada penetra el producto de manera más controlada; una desafilada aplica más fuerza mecánica antes de cortarlo. Las consecuencias pueden ser:
- 01Compresión del producto y aplastamiento del orejón
- 02Bordes que no salen limpios
- 03Aumento de la cantidad de partículas pequeñas
- 04Desviaciones respecto a la geometría de corte buscada
Por eso la revisión periódica de las cuchillas, con mantenimiento o sustitución cuando haga falta, es importante para sostener el estándar de corte.
04
Adherencia y enharinado controlado
Según la humedad y las características del producto, el orejón puede presentar cierto nivel de adherencia. Que los productos se peguen entre sí o a las superficies de la máquina altera la entrada regular de producto en la zona de corte. Además, cuando las piezas pequeñas empiezan a acumularse en las superficies de las cuchillas, el rendimiento del corte puede cambiar con el tiempo.
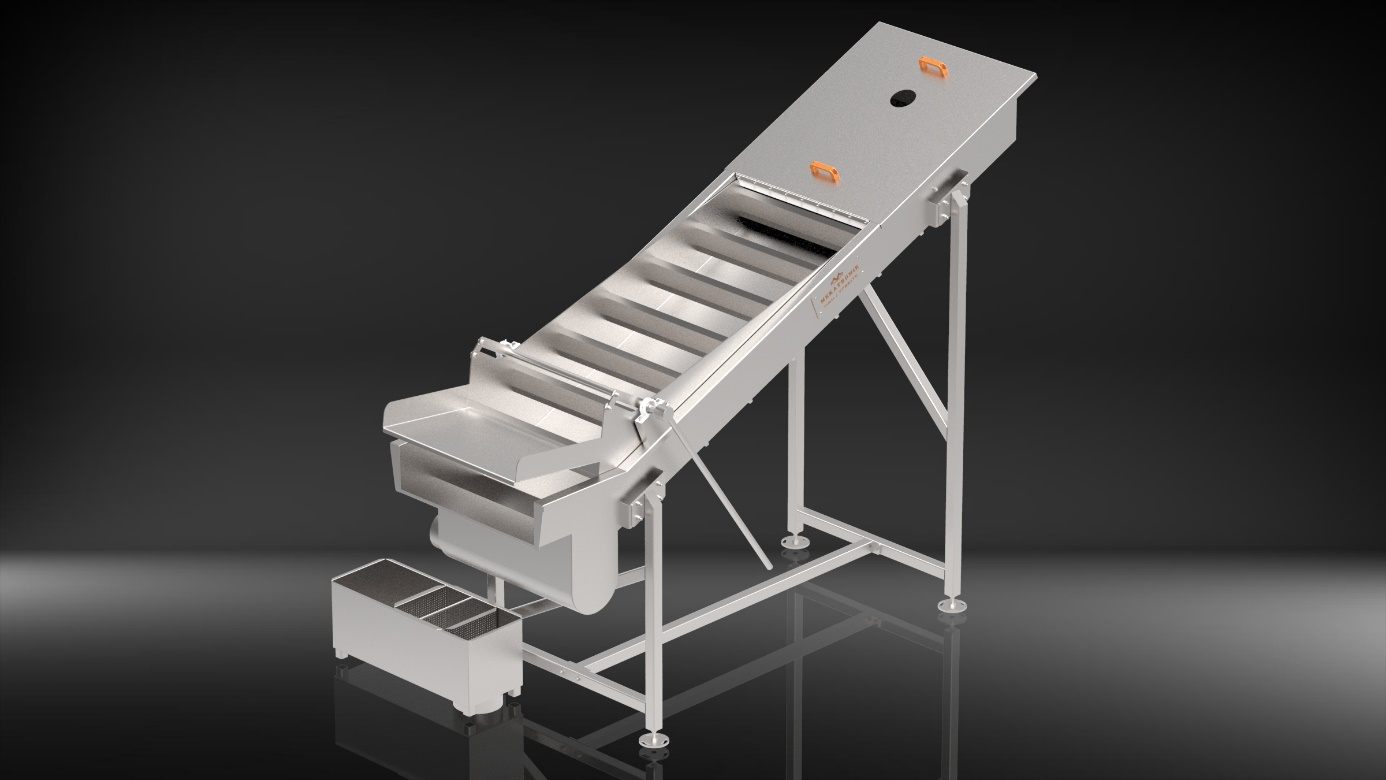
Por eso, según el producto y el proceso buscado, pueden emplearse sistemas de enharinado u otros que controlen la adherencia superficial y sean aptos para el proceso alimentario. En las líneas de picado de Mekatronik Makina pueden integrarse, según la aplicación, sistemas de enharinado y de recuperación de la harina. El objetivo no es enharinar el producto más de lo necesario, sino reducir con una aplicación controlada la adherencia del producto entre sí y a las superficies del equipo.
05
Cubos y juliana: ¿por qué ninguna pieza mide exactamente 8x8 mm?
El orejón no se corta solo en cubos; según la demanda del producto final también puede producirse en juliana o en tiras. En el corte en cubos el producto se corta desde distintas direcciones para formar piezas más pequeñas; en la juliana se busca un producto más alargado. Ambos procesos comparten que la geometría del corte la define el sistema de cuchillas empleado. Ahora bien, por la estructura natural del fruto, la estabilidad del resultado debe valorarse junto con la geometría del producto, la humedad, la alimentación, el filo y los ajustes de la máquina.
Utilizar un juego de cuchillas de 8x8 mm no significa que cada pieza mida exactamente 8x8 mm medida con calibre. El orejón tiene una geometría naturalmente redondeada u ovalada; una pieza del centro no tendrá la misma forma que otra del borde exterior. La separación entre cuchillas no cambia, pero el punto en que el producto entra en contacto con la cuchilla y la geometría del propio producto cambian constantemente. La expresión técnica correcta es, por tanto, medida nominal de corte: el objetivo de un buen sistema no es igualar matemáticamente cada pieza, sino mantener la mayor parte posible de la distribución dentro de la especificación buscada.
06
Cribado, velocidad de corte y capacidad real
Estandarizar el tamaño de corte no es tarea exclusiva de la picadora. Tras el corte pueden coexistir piezas en la medida buscada, finos y piezas de mayor tamaño. Por eso las líneas profesionales utilizan un sistema de cribado o calibrado después de la picadora: pueden separarse las piezas por debajo de la medida definida y, si hace falta, retirar también la fracción de mayor tamaño. Así la distribución del producto que va al envasado queda mucho más controlada. En producciones de alto estándar, el enfoque correcto es valorar juntos el picado y el calibrado.
Una velocidad mayor de la máquina no siempre significa una producción mejor o más eficiente. Debe encontrarse el equilibrio entre la cantidad de producto alimentado y la velocidad del mecanismo de corte: alimentar por encima de lo necesario aumenta la densidad de producto y la deformación en la zona de corte, mientras que trabajar por debajo limita la capacidad total de la línea. El objetivo no es solo alcanzar el máximo de kg por hora, sino encontrar el punto óptimo entre capacidad, calidad de corte y pérdida de producto.
La capacidad real tampoco depende solo de la potencia del motor o de la velocidad de la máquina: es la combinación de variedad, tamaño del producto, humedad, blandura, medida de corte objetivo, régimen de alimentación y calidad final deseada. Los sistemas de corte en cubos y juliana de Mekatronik Makina incluyen soluciones que pueden alcanzar niveles de unos 600 kg por hora en corte de 8x8 mm, si bien la capacidad real varía con el producto y con la calidad de corte buscada. De ahí que las pruebas con el producto real del cliente aporten una ventaja importante al definir la configuración de máquina adecuada en proyectos nuevos.
07
El proceso detrás de un corte constante
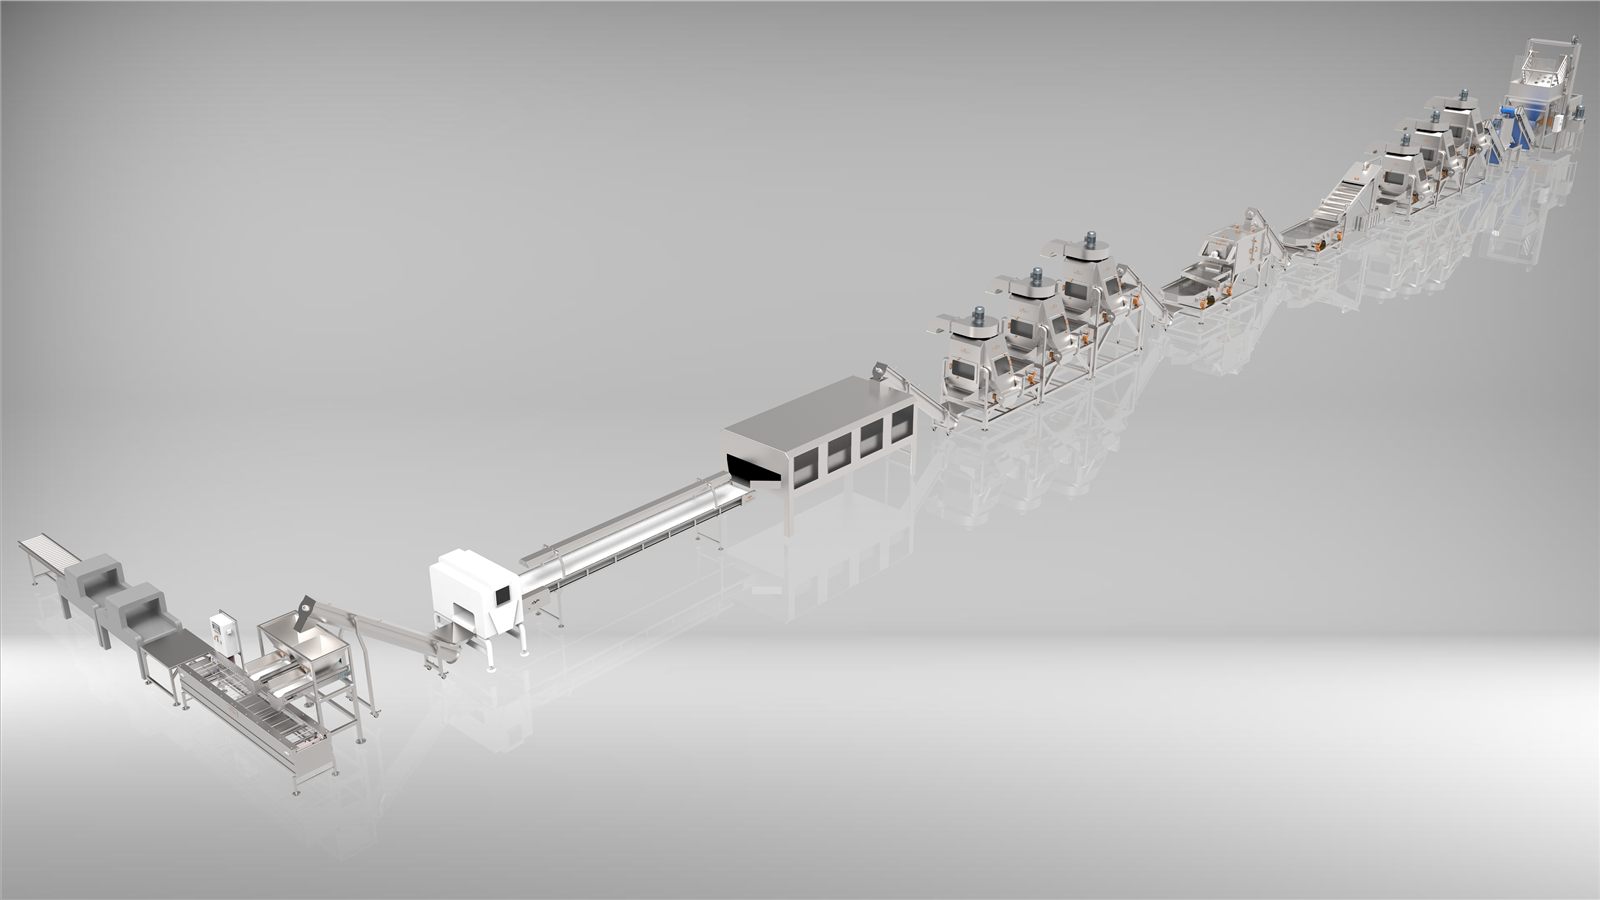
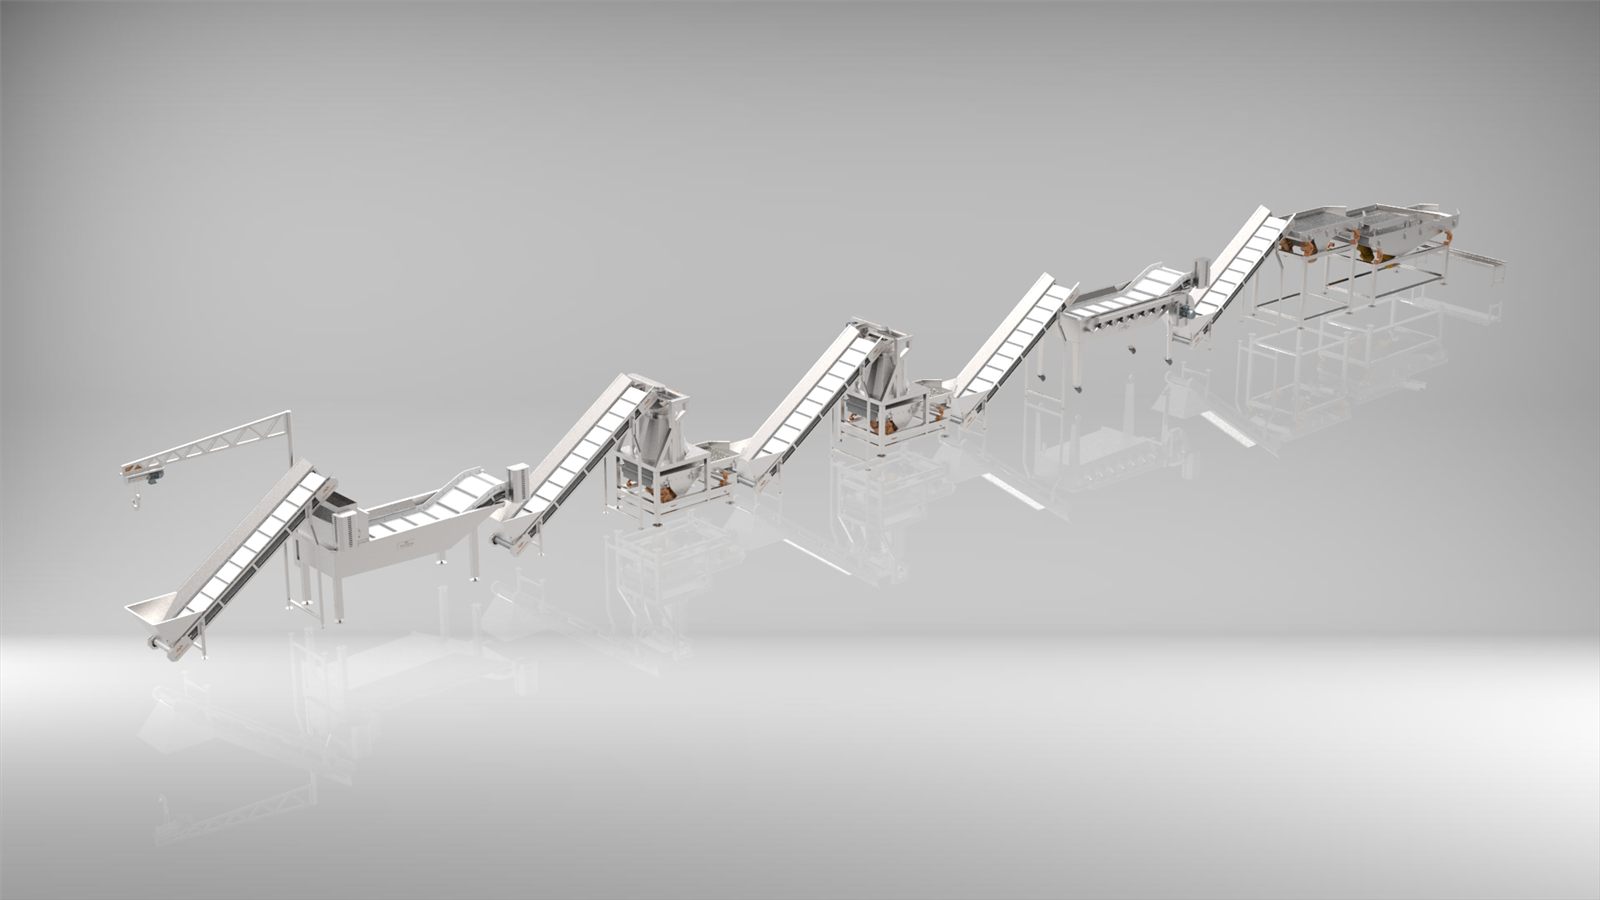
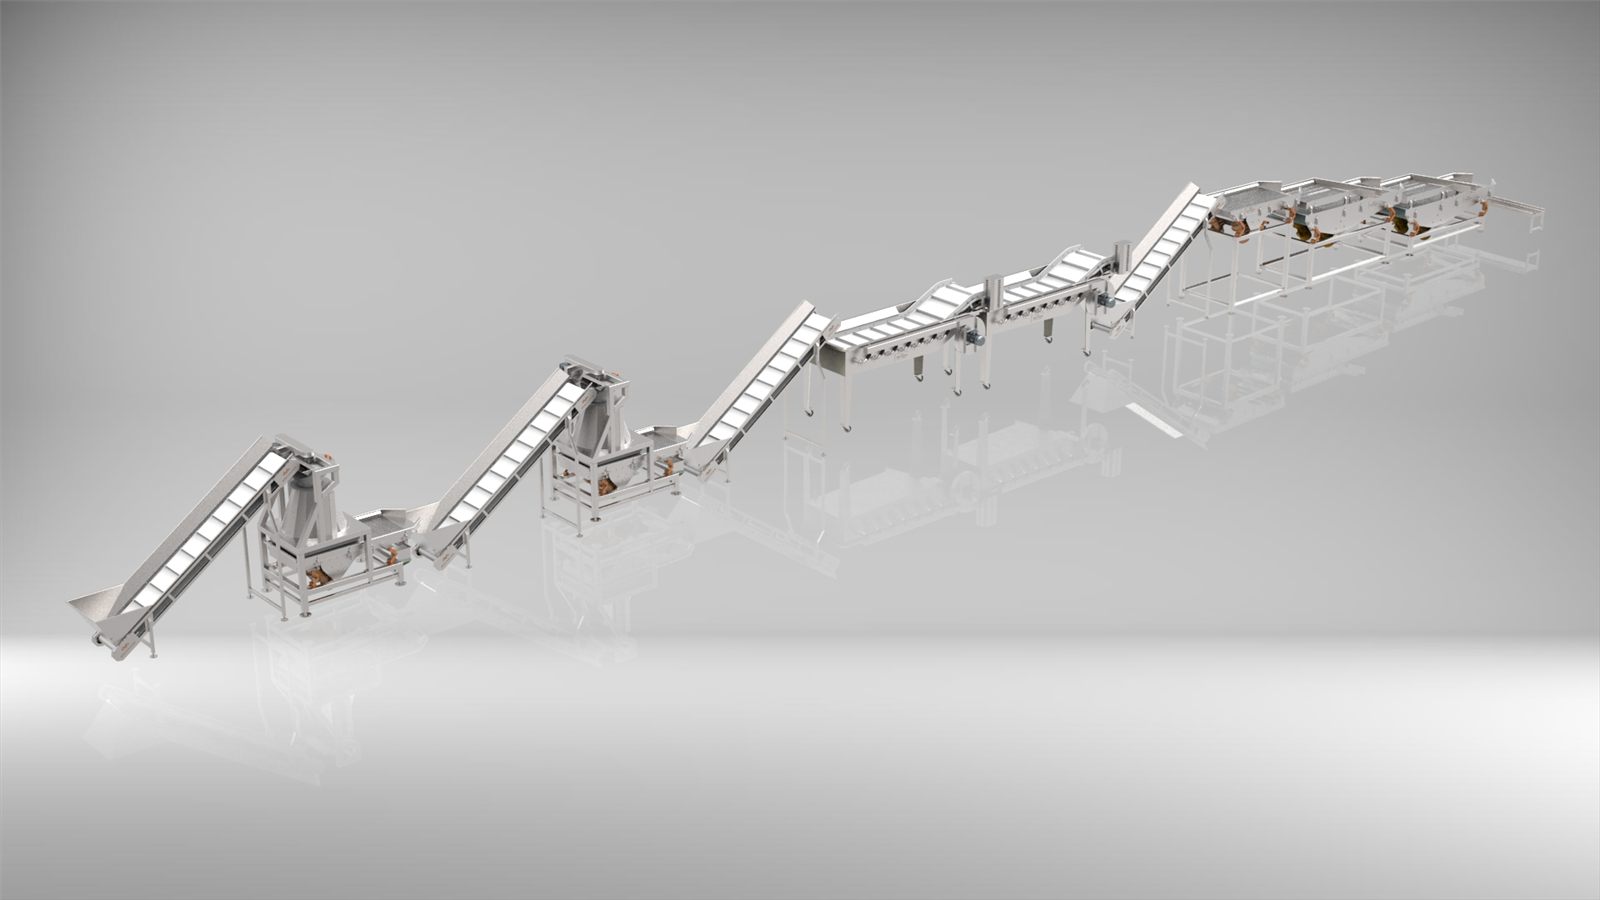
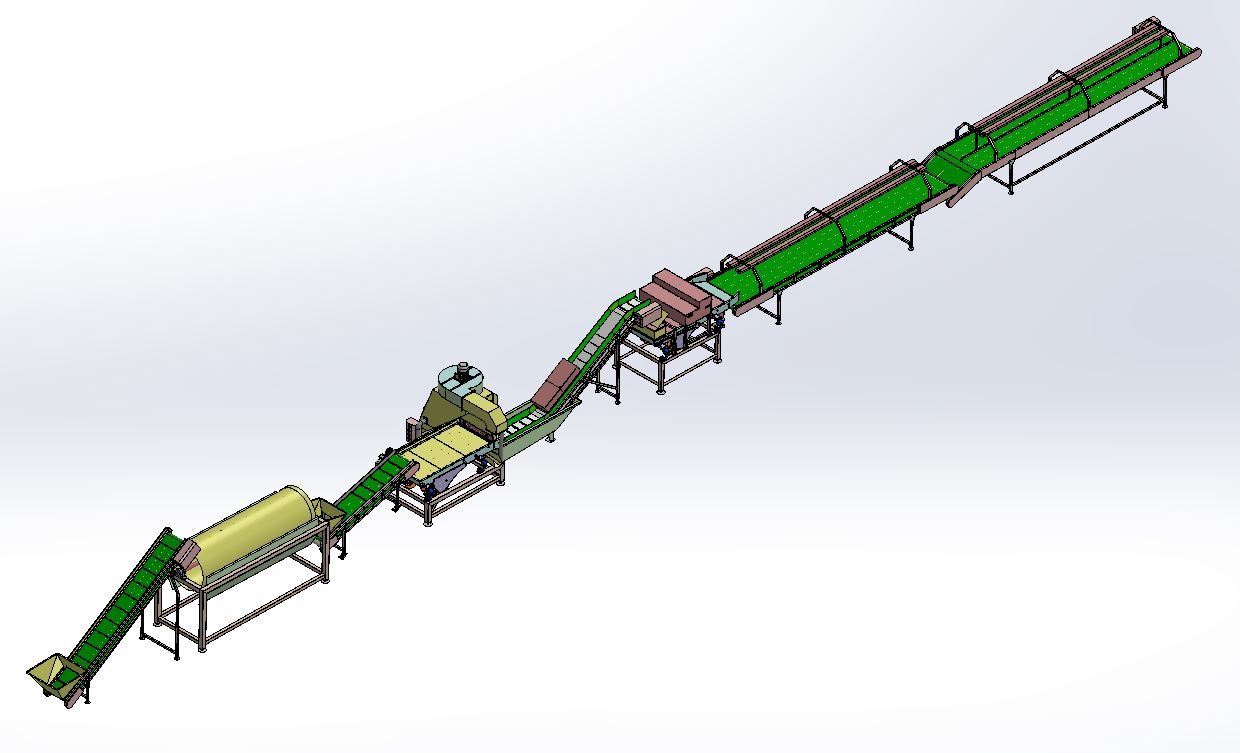
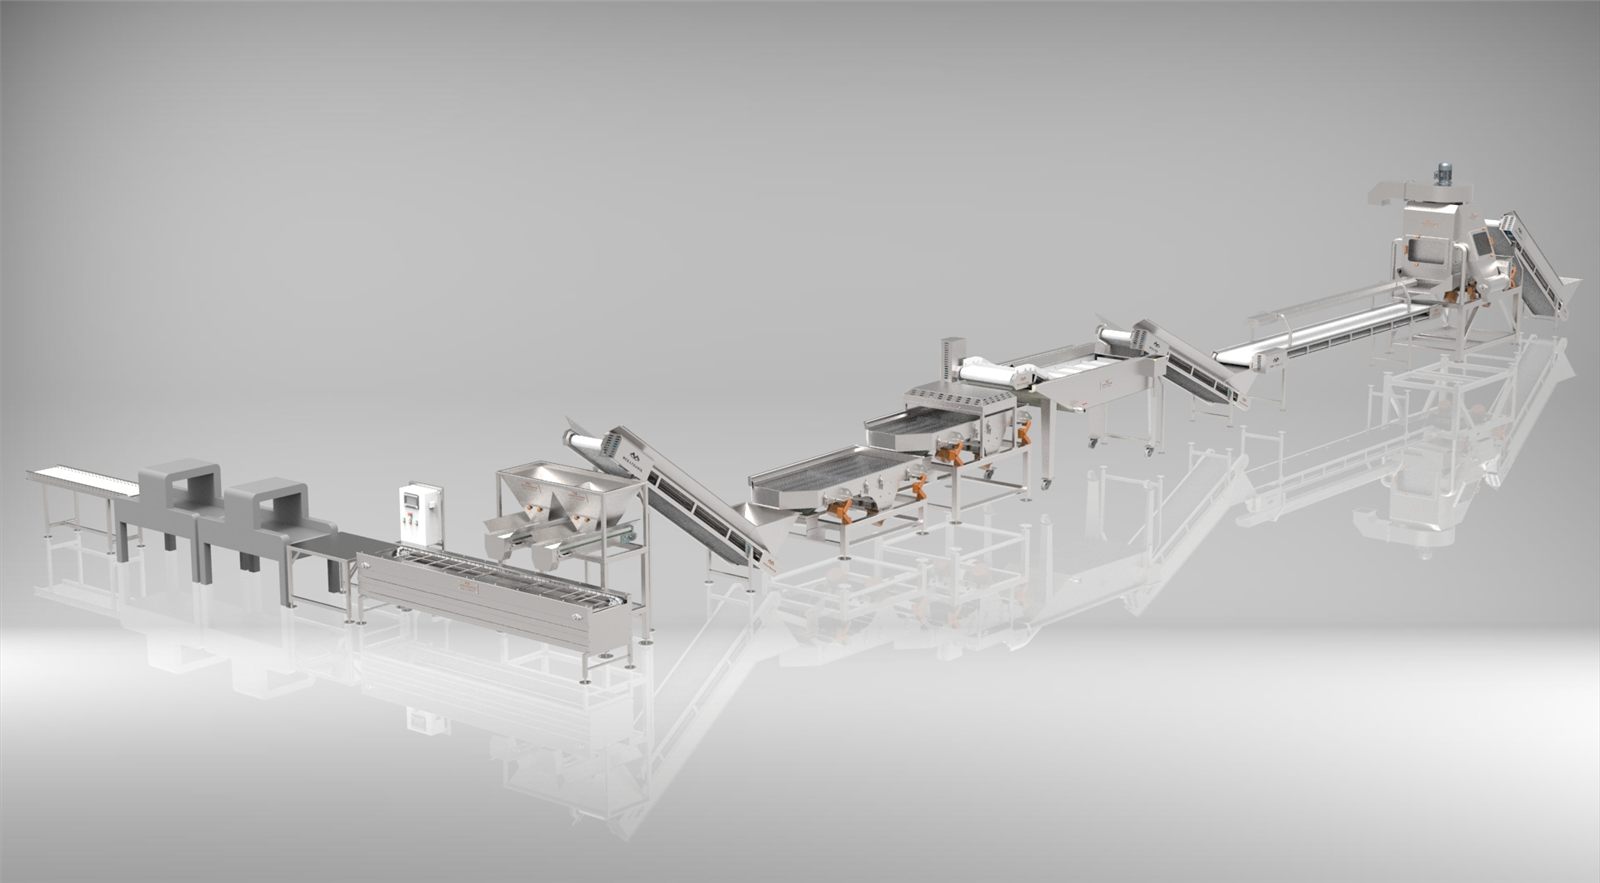
Para una calidad de corte alta y repetible no basta con valorar la picadora por separado. El proceso de corte de orejones puede diseñarse, en general, a lo largo de esta cadena:
- 01Recepción del orejón y control del producto
- 02Calibrado y preclasificación
- 03Alimentación equilibrada
- 04Control de la condición del producto
- 05Enharinado controlado
- 06Corte en cubos o en juliana
- 07Cribado y calibrado
- 08Recuperación de la harina
- 09Control final, pesaje y envasado
Cada etapa de esta cadena influye en el rendimiento de la siguiente. Que el producto llegue a la picadora con propiedades físicas lo más parecidas posible resulta decisivo para mejorar el estándar de corte.
Mantener constante el tamaño de corte no depende solo de la medida de la cuchilla. El sistema de cuchillas define la geometría nominal, mientras que la calidad final la determinan en conjunto la humedad, el tamaño, el espesor y la textura del producto, el régimen de alimentación, la adherencia, el filo y el cribado posterior al corte. Por eso, en la producción de orejón en cubos o en juliana de alta calidad, el enfoque básico no es solo usar una picadora potente, sino mantener bajo control también los procesos anteriores y posteriores. Para organizar pruebas con su producto y el diseño de la línea, indique la variedad, el rango de humedad y la medida de corte objetivo y solicite una oferta.